
- ENTREPRISE
- Produits
- SERVICE
- CHAUD
- Compétences de base
- Réussite
- Nouvelles et événements
- CONTACT
Nombre Parcourir:0 auteur:Onustec publier Temps: 2026-10-22 origine:Propulsé


L"aluminium nécessite des conditions de coupe spécifiques. Ses propriétés thermiques uniques nécessitent une dissipation rapide de la chaleur pour éviter la fusion. Les machines à bois standard échouent complètement sous ces contraintes industrielles. Ils ne disposent pas d"un système d"élimination des copeaux et d"un contrôle de résonance structurel adéquats pour le travail des métaux intensifs. Vous êtes confronté à une décision critique pour votre ligne de production. Vous devez choisir entre une défonceuse à panneaux et un centre d"usinage de profilés. Ce choix dépend rarement de la seule puissance brute de la broche. Au lieu de cela, vous devez le baser sur la géométrie des matériaux, les méthodes de maintien des pièces et vos goulots d"étranglement de production quotidiens. Ce guide vous donne un cadre objectif et axé sur l"ingénierie. Nous examinons les réalités réelles de mise en œuvre plutôt que les simples fiches techniques des fabricants. Vous apprendrez exactement comment évaluer les architectures de machines. Nous vous aiderons à optimiser les opérations spécifiques de votre atelier et à éviter des erreurs de production coûteuses.
La géométrie des matériaux dicte la machine : l'imbrication de tôles plates nécessite l'architecture de table sous vide d'une défonceuse à panneaux, tandis que les extrusions longues nécessitent le serrage dédié et l'accès multiface d'un centre de profilé.
Les configurations d'axes génèrent un retour sur investissement : une configuration standard à 3 axes est rentable pour les profils 2D, mais le travail d'extrusion multiface nécessite des capacités à 4 ou 5 axes pour éviter un repositionnement manuel coûteux.
La rigidité et la lubrification ne sont pas négociables : quel que soit le type de machine choisi, le routage CNC en aluminium à grande vitesse nécessite une masse (amortissement des vibrations) et une MQL (lubrification minimale) fiable pour éviter le soudage des copeaux et la défaillance de l'outil.
Commencez par évaluer le stock de matériel. Vous devez cartographier soigneusement vos principaux apports de matières. Coupez-vous des panneaux minces en ACM (Aluminum Composite Material) ? Peut-être que vous traitez des feuilles d"aluminium 6061-T6 solides. Vous pourriez plutôt gérer de longues extrusions architecturales 6063-T5. La géométrie dicte l"ensemble de votre flux de travail. Les routeurs à panneaux gèrent parfaitement les supports plats. Les centres de profilage s"attaquent aux formes structurelles longues. Nous vous recommandons de procéder à un audit matériel complet avant de continuer. Vous ne pouvez pas forcer une machine à plat à maintenir efficacement un support en L gênant.
Ensuite, identifiez les goulots d’étranglement liés au temps de cycle. Nous voyons souvent des magasins accuser la vitesse de réduction des retards de production. Cependant, le véritable retard vient généralement de la manipulation des pièces. Le chargement et le déchargement du matériel consomment de précieuses heures d’opérateur. Les opérations secondaires comme le taraudage et le perçage latéral prennent également énormément de temps. Vous devez observer vos opérateurs directement. Regardez-les déplacer des pièces entre différents postes de travail. Chaque point de contact manuel s"ajoute à votre temps de cycle total. L"élimination de ces points de contact devrait guider entièrement votre choix d"équipement. Si les opérateurs retournent constamment les pièces pour percer des trous latéraux, l’ensemble de votre processus en souffre grandement.
Vous devez aborder immédiatement les réalités de la tolérance. Nous devons établir des attentes réalistes en matière de finition des pièces et de précision dimensionnelle. Le routage diffère considérablement du fraisage CNC traditionnel. Le fraisage offre une plus grande rigidité pour une précision de qualité aérospatiale. Le routage offre vitesse et polyvalence grand format. Vous ne pouvez pas vous attendre à une précision au micron d’un routeur à portique standard. La dilatation thermique à elle seule déplace les grandes feuilles d"aluminium lors de la découpe. Vous devez viser des tolérances d’environ ±0,1 mm pour les tâches de routage standard. Planifiez vos tolérances d"assemblage autour de ces limites pratiques.
Meilleure pratique : utilisez le contrôle statistique des processus pour suivre quotidiennement vos écarts de tolérance actuels.
Erreur courante : acheter une toupie à grande vitesse en s'attendant à la précision rigide d'un centre de fraisage en fonte.
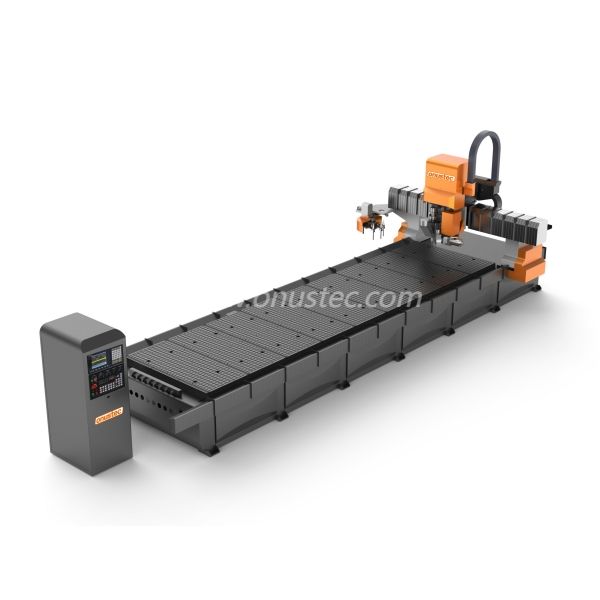
Architecture de base. Un routeur de panneaux utilise un système de maintien sous vide spécialisé. Il présente une conception de portique optimisée pour les stocks plats et de grande taille. Cette architecture maintient de fines feuilles absolument à plat contre la table. Une pompe à palettes rotative aspire le vide à travers un spoilboard poreux en MDF. Le MDF répartit le vide uniformément sur toute la feuille. Le large portique s"étend sur toute la largeur du matériau. Il répartit les forces de coupe uniformément sur le lit massif.
Applications idéales. Vous souhaiterez cette configuration pour l’imbrication de gros volumes. Il traite parfaitement les matériaux composites en aluminium. Nous le voyons également largement utilisé pour les panneaux aérospatiaux et les terrasses marines. Ces industries nécessitent des modèles plats massifs. Les opérateurs chargent des feuilles complètes de 4 x 8 ou 5 x 10 sur le spoilboard. La machine profile rapidement plusieurs pièces à partir d’une seule feuille. Ce processus d"imbrication minimise considérablement le gaspillage de matériaux. Les opérateurs peuvent également effectuer des rainures en V précises pour les applications de pliage architectural.
Intégration du système. La mise en œuvre d'un centre d'usinage de routeur CNC 3 axes pour l'aluminium apporte des avantages opérationnels spécifiques. Nous évaluons ses capacités en fonction des demandes de production quotidiennes.
Points forts : Vous obtenez un débit élevé pour les pièces 2D et 2,5D imbriquées. La programmation CAM reste simple. Les opérateurs apprennent rapidement le logiciel 3 axes. Vous bénéficiez également d’une dépense d’investissement de base inférieure.
Faiblesses : Vous serez confronté à une faible capacité d’usinage latéral. Le maintien d’extrusions longues et étroites sur un lit sous vide pose d’énormes problèmes. Ils deviennent très sujets aux vibrations et aux mouvements des pièces. Cette vibration provoque une mauvaise finition des bords et une usure rapide de l'outil.
Architecture de base. Les centres de profilés sont dotés d"un cadre structurel robuste. Ils s"appuient sur un serrage par étau pneumatique réglable au lieu d"une pression sous vide. Ils offrent un axe X étendu, s"étendant souvent sur 3 à 9 mètres. Les fabricants les conçoivent spécifiquement pour manipuler de longues extrusions. La conception ouverte permet un chargement continu de longueurs massives. Les pinces pneumatiques s"ajustent pour saisir en toute sécurité les bandes internes complexes.
Applications idéales. Ces machines excellent dans les murs-rideaux et les composants structurels automobiles. Ils manipulent efficacement les cadres de fenêtres et de portes. Vous les utilisez également pour les profilés industriels à rainures en T. Ces industries nécessitent des trous et des fentes précis le long des éléments structurels longs. Une table aspirante ne peut tout simplement pas sécuriser ces formes géométriques. La fabrication de murs-rideaux nécessite des trous d"évacuation, des découpes de serrure et une préparation des charnières. Ces fonctionnalités nécessitent un accès latéral direct depuis la broche.
Configurations avancées. Un changement opérationnel massif se produit lorsque vous effectuez une mise à niveau. Envisagez de passer à un centre d'usinage de routeur CNC à panneaux en aluminium à deux broches à 4 axes . Cette configuration change fondamentalement votre vitesse de production. La configuration à double broche permet des opérations simultanées et un déploiement rapide des outils.
Serrage supérieur : les étaux pneumatiques s'adaptent à la forme spécifique du profil. Ils agrippent fermement le matériau sans écraser les sections creuses.
Accès multiface : la broche tourne pour accéder à trois ou quatre côtés. Les opérateurs n'ont pas besoin de desserrer la pièce manuellement.
Opérations intégrées : vous pouvez percer, fraiser et tarauder dans une seule configuration. Cela élimine complètement les postes d’usinage secondaires.
Points forts : Vous gagnez énormément de temps grâce à l’usinage en une seule configuration. Vous obtenez une rigidité supérieure pour les profils à parois épaisses. Les pinces éliminent complètement les vibrations. Faiblesses : Ils restent totalement inadaptés au traitement de produits en tôle standard. Vous êtes confronté à une complexité logicielle de FAO plus élevée. Ils nécessitent une empreinte physique importante dans votre boutique.
Nous devons évaluer objectivement les caractéristiques mécaniques spécifiques. Nous examinons comment ils se traduisent en résultats de production quotidiens.
Fixation et maintien des pièces. Nous devons comparer les tables matricielles sous vide aux pinces pneumatiques réglables. Les tables à vide nécessitent des planches de détérioration en MDF. Vous devez également effectuer des calculs stricts de CFM (pieds cubes par minute). Si vous perdez la pression du vide, les pièces s"envoleront violemment de la table. Vous devez zoner soigneusement votre table pour qu"elle corresponde à la taille du matériau. Cela évite les fuites d’air massives sur les bords. Les pinces pneumatiques nécessitent une planification personnalisée des mâchoires. Vous devez soutenir la sangle interne des extrusions pour éviter tout écrasement.
Vitesses de broche et courbe de couple. Vous devez évaluer soigneusement le régime de la broche. Les vitesses supérieures à 24 000 tr/min fonctionnent mieux pour le routage de feuilles fines. Les régimes élevés évacuent rapidement les petits copeaux. À l’inverse, vous avez besoin de broches à couple élevé et à faible régime pour les travaux lourds. Ils gèrent parfaitement les opérations de taraudage. Ils traitent également beaucoup mieux les extrusions à parois lourdes. Un couple élevé empêche la broche de caler lors de coupes agressives.
Gestion des outils et des puces. efficace Un routage CNC en aluminium exige une gestion impeccable des copeaux. Le refroidissement par brouillard, connu sous le nom de MQL, constitue la norme industrielle. Vous faites face à de graves risques en cas de lubrification inadéquate. Le grippage se produit lorsque l’aluminium chaud est soudé à la fraise. La casse des outils arrive rapidement par la suite. Les carénages de dépoussiérage fonctionnent à merveille pour les routeurs à panneaux. Ils aspirent les chips verticalement. L’extraction des copeaux par gravité et par convoyeur convient mieux aux centres de profil. Les copeaux tombent naturellement dans les bacs situés sous les pinces.
Tableau : Comparaison de l"architecture des machines
Métrique d"évaluation | Système de routeur de panneaux | Centre d"usinage de profils |
|---|---|---|
Fixation de la pièce primaire | Table matricielle sous vide (zonée) | Pinces pneumatiques réglables |
Matériau de base optimal | Feuilles plates (ACM, plaque 6061) | Extrusions longues (profils 6063) |
Capacité d"usinage latéral | Nécessite un retournement manuel des pièces | Automatisé via broche 4 axes |
Méthode d"extraction des copeaux | Hotte aérienne de dépoussiérage | Lit d"extraction par convoyeur gravitaire |
Vous devez prévoir les obstacles opérationnels. Nous constatons que de nombreux magasins rencontrent des difficultés lors de la transition initiale. Une bonne planification atténue ces graves perturbations.
Logiciel de FAO et formation des opérateurs. La transition d"un logiciel d"imbrication à 3 axes pose de sérieux défis. Le passage à un logiciel d"usinage de profils à 4 axes crée une courbe d"apprentissage abrupte. Les opérateurs doivent visualiser les parcours d"outils en trois dimensions. Ils doivent programmer soigneusement les zones sûres d’évitement des collisions. Les opérateurs subissent souvent des baisses de productivité temporaires. Vous devez prévoir suffisamment de temps pour une formation appropriée. Passer de l"imbrication DXF 2D plate à la programmation de fichiers STEP 3D nécessite des compétences entièrement nouvelles.
Exigences des installations. Vous devez vous occuper de l"espace au sol immédiatement. Les centres de profils nécessitent des empreintes linéaires massives. Une machine de 9 mètres nécessite un espace libre important pour le chargement. Vous avez besoin de suffisamment d’espace pour manœuvrer des matières premières longues en toute sécurité. Le volume d’air comprimé reste critique. Les pompes à vide et les liquides de refroidissement par brouillard consomment continuellement de l"air lourd. Assurez-vous que le compresseur de votre atelier peut gérer la consommation massive de CFM. La charge électrique nécessite souvent des mises à niveau des installations. Les broches de grande puissance consomment énormément d’ampérage lors de coupes agressives.
Réalités de la maintenance. L’usure diffère grandement entre les deux systèmes. Les routeurs de panneaux nécessitent un entretien constant de la pompe à vide. Vous devez changer les filtres et vérifier les joints chaque semaine. Les spoilboards nécessitent un resurfaçage fréquent pour maintenir un plan de référence plat. Les centres de profilés nécessitent un guidage linéaire et un entretien des pinces. Vous devez effacer quotidiennement les jetons des guides. Les vérins pneumatiques nécessitent de l"air propre et sec. L"humidité dans vos compagnies aériennes provoquera une rouille interne et une défaillance des colliers de serrage.
Nous pouvons résumer simplement la logique de présélection. Vous devez évaluer rigoureusement votre volume de production primaire. Si 80 % de vos opérations concernent des tôles plates, choisissez la défonceuse à panneaux. Par défaut, utilisez un routeur de panneau fortement optionnel équipé de bits de routage dédiés en aluminium. Si vous manipulez régulièrement de longues extrusions, pivotez vers l’autre chemin. Si vous avez besoin d"un usinage multiface, un centre de profilage constitue la seule solution viable pour évoluer.
Considérez ces prochaines étapes orientées vers l’action :
Auditez votre ligne de production pour identifier les goulots d’étranglement exacts en matière de temps de cycle.
Compilez un portefeuille complet de vos géométries de pièces les plus courantes.
Il est recommandé d"exécuter un programme de test de pièces (étude du temps) avec le fabricant de la machine en utilisant la qualité exacte de votre matériau avant d"émettre un bon de commande.
Améliorez le compresseur d"air de votre atelier si vous prévoyez d"utiliser des systèmes de brouillard MQL continu.
R : Vous devez éviter de modifier les toupies à bois standard pour le métal. L"aluminium nécessite une rigidité structurelle élevée et un couple de broche spécialisé. La coupe du métal nécessite un système de refroidissement par brouillard robuste. L’hybridation de machines légères pour la production continue d’aluminium provoque de fortes vibrations. Vous rencontrerez de mauvaises finitions de bords et une défaillance rapide des outils.
R : Une machine à 3 axes utilise un mouvement XYZ descendant strict. Cela fonctionne parfaitement pour les draps plats. Une machine à 4 axes est dotée d"une broche de coupe rotative indexable. Cela permet à l"outil de pivoter et d"accéder à plusieurs côtés d"un profil. Il élimine le repositionnement manuel des pièces lors de l’usinage par extrusion.
R : Vous devez vous concentrer sur des calculs précis d’avance et de vitesse. Des charges de copeaux incorrectes génèrent une chaleur excessive. Utilisez une géométrie d"outillage spécialisée en O-flute pour éliminer rapidement les copeaux. La lubrification obligatoire par brouillard (MQL) évite le grippage du matériau. Un liquide de refroidissement approprié empêche l"aluminium de fondre et de coller à vos couteaux.


