
- ENTREPRISE
- Produits
- SERVICE
- CHAUD
- Compétences de base
- Réussite
- Nouvelles et événements
- CONTACT
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-10 origine:Propulsé


Les installations de fabrication sont aujourd’hui constamment confrontées à une dure réalité en matière d’approvisionnement. Vous devez équilibrer les exigences de production élevées des extrusions d’aluminium avec des budgets d’équipement stricts. Atteindre une production maximale sans dépenses excessives reste un défi quotidien pour les responsables de production. Les discussions complexes sur l’usinage aérospatial privilégient souvent les machines sophistiquées à 4 et 5 axes. Cependant, la configuration 3 axes reste la colonne vertébrale absolue de l"usinage de profilés linéaires. Il offre un rapport coût/rendement inégalé pour les opérations monoface.
Ce guide fournit un cadre fondé sur des données probantes pour évaluer et présélectionner les équipements de fraisage. Nous vous aiderons à mettre en œuvre une fraiseuse CNC pour profilés en aluminium à 3 axes fiable sans tomber dans le piège des réclamations superficielles du fournisseur. Vous apprendrez à adapter les spécifications de la machine directement aux goulots d'étranglement de votre production. Faire le bon choix protège immédiatement votre investissement en capital. Il garantit également une qualité constante des pièces sur les longues séries de production. Explorons les exigences fondamentales du traitement de l'aluminium à grande vitesse.
Limite d'application : les systèmes à 3 axes sont très rentables pour les opérations monoface (perçage, rainurage, taraudage) sur des profilés linéaires en aluminium mais nécessitent un repositionnement manuel pour l'usinage multiface.
Core Spec Focus : L'aluminium nécessite des vitesses de broche élevées (12 000 à 24 000 tr/min) et une évacuation agressive des copeaux pour empêcher le soudage des copeaux ; la rigidité passe au second plan par rapport au RPM par rapport à l'usinage de l'acier.
Coût total de possession (TCO) : les coûts réels vont au-delà du prix de l'autocollant, prenant largement en compte les empreintes de longueur de l'axe X, les configurations de serrage pneumatique et la formation des opérateurs pour les extrusions personnalisées.
Liste restreinte des fournisseurs : un fournisseur fiable doit fournir des études de temps vérifiables et des données de coupe d'essai sur votre alliage spécifique (par exemple, 6061 contre 7075), et pas seulement des spécifications génériques de traversée rapide.
Vous devez évaluer soigneusement le compromis coût-capacité avant d’acheter un nouvel équipement. Comparez les dépenses d'investissement d'un centre d'usinage de profilés CNC en aluminium à 3 axes par rapport aux alternatives à 4 ou 5 axes. Des axes supplémentaires coûtent beaucoup d’argent au départ. Ils ajoutent également une complexité mécanique à vos opérations quotidiennes. Payer pour des axes inutilisés dégrade rapidement votre retour sur investissement. Un système à 3 axes excelle lorsque vous traitez des profils linéaires nécessitant des opérations sur un seul plan.
Évaluez soigneusement vos retards de production actuels pour identifier les véritables goulots d’étranglement. Les processus de mise en page manuels ralentissent-ils votre équipe d"assemblage ? Vos routeurs actuels sont-ils sous-alimentés pour une utilisation quotidienne intensive ? Les opérations multi-installations entraînent-elles des inexactitudes persistantes ? L’identification de ces points faibles permet de justifier la mise à niveau de l’équipement. Le remplacement des stations de forage manuelles ou des toupies lentes entraîne des gains de productivité immédiats.
Vous devez définir des critères de réussite clairs avant de procéder à la sélection des fournisseurs. Une mise en œuvre réussie repose sur des indicateurs de performance mesurables. Pensez à cibler des améliorations opérationnelles spécifiques sur votre étage :
Obtenez une réduction de 40 % du temps de cycle global par extrusion.
Éliminez entièrement les opérations d’ébavurage secondaires grâce à des paramètres de coupe optimisés.
Maintenez une répétabilité inférieure à 0,1 mm sur des longueurs de profil continues de 3 mètres.
Réduisez les taux de rebut causés par des erreurs de mesure manuelles.
Nous devons également reconnaître les limites inhérentes aux machines concernant les géométries complexes. Votre profil principal nécessite-t-il un contourage continu sur plusieurs côtés ? Si tel est le cas, une machine à 3 axes introduira des erreurs de manipulation manuelle inacceptables. Les opérateurs doivent retourner manuellement les pièces pour les opérations secondaires. Ce repositionnement manuel détruit les tolérances serrées et augmente les coûts de main d"œuvre. Choisissez une machine à 3 axes uniquement si le traitement en configuration unique couvre la majeure partie de votre catalogue.
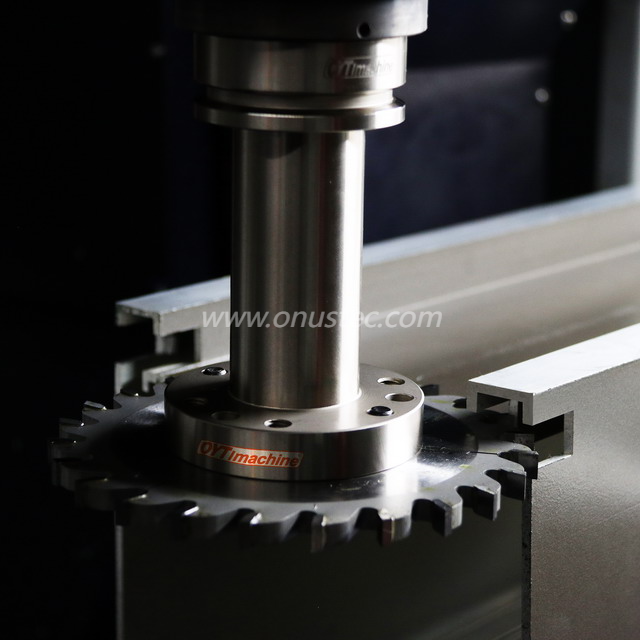
Certaines industries bénéficient énormément d’équipements spécialisés de traitement de profils linéaires. Les systèmes architecturaux et de façades représentent un marché massif pour ces machines. Les murs-rideaux, les cadres de fenêtres et les profilés de vitrage structurel exigent une grande précision. Ils nécessitent un rainurage rapide et une préparation précise des charnières. Une configuration à 3 axes traite ces longues extrusions sans effort. Vous obtenez un alignement parfait pour des assemblages architecturaux complexes.
La fabrication de véhicules de transport et électriques (VE) dépend également fortement de l’aluminium extrudé. Les ingénieurs conçoivent des boîtiers de batterie à l’aide de composants structurels légers. Les composants du châssis et les intérieurs du transport ferroviaire exigent des tolérances linéaires strictes. Les capacités de traitement de longueurs linéaires rendent les machines à 3 axes idéales pour les fournisseurs de véhicules électriques. Vous pouvez maintenir un contrôle qualité strict sur des lots de production massifs.
Les cadres d’automatisation industrielle représentent un autre secteur d’application très rentable. Les usines du monde entier utilisent des profilés en aluminium à rainure en T pour les structures personnalisées. Les guides du système de convoyeur et les protections de machines personnalisées nécessitent d"innombrables trous percés et filetages taraudés. Le traitement des profilés de style Bosch Rexroth nécessite un taraudage à grande vitesse et un perçage de précision. La nature automatisée d"un centre à 3 axes élimine le placement manuel fastidieux des trous.
Vous devez clairement comprendre les opérations hors de portée pour éviter des dommages coûteux à la machine. N"essayez pas de fabriquer des moules 3D à cavité profonde sur ces machines spécifiques. Évitez entièrement l’ébauche lourde des blocs massifs en titane ou en acier. Ces tâches lourdes nécessitent des broches à couple élevé et des cadres en fonte massifs. Une mauvaise utilisation de votre centre d"usinage de profilés entraîne une défaillance prématurée de la broche et l"annulation des garanties.
L"aluminium agit très différemment de l"acier pendant le processus d"usinage. Expliquez soigneusement la dynamique des broches à votre équipe d"approvisionnement. L"aluminium a besoin d"un régime élevé plutôt que d"un couple élevé pour obtenir des coupes nettes. Vous avez besoin de vitesses de broche comprises entre 12 000 et 24 000 tr/min. Les vitesses élevées tranchent le métal mou sans effort. Les pinces de précision deviennent obligatoires à ces vitesses extrêmes. Les pinces ER32 ou HSK63F gèrent efficacement les vibrations à haute fréquence. Une mauvaise tenue de l’outil provoque des vibrations qui ruinent immédiatement la finition de votre surface.
L’évacuation des copeaux et la gestion thermique nécessitent toute votre attention. L"aluminium est un matériau gommeux soumis à une chaleur intense. Les copeaux peuvent facilement se souder à vos fraises coûteuses. Nous devons évaluer minutieusement les systèmes de refroidissement.
Comparaison des systèmes de refroidissement pour l"usinage de l"aluminium
Méthode de refroidissement | Efficacité d"évacuation des copeaux | Contrôle thermique | Niveau d"entretien |
|---|---|---|---|
Liquide de refroidissement par inondation | Excellent pour les poches profondes | Capacité de refroidissement maximale | Élevé (nécessite une gestion des fluides) |
Lubrification par brouillard (MQL) | Idéal pour les profils ouverts | Garde la chaleur dans la puce | Faible (espace de travail plus propre) |
Soufflage d"air uniquement | Mauvais pour les alliages gommeux | Refroidissement minimal | Très faible |
Nous recommandons une lubrification en quantité minimale (MQL) pour la plupart des travaux de profilage linéaire. MQL empêche le grippage des outils tout en gardant le bâti de la machine relativement sec. Un mauvais dégagement des copeaux entraîne inévitablement une défaillance de l"état de surface et des outils cassés.
Le serrage présente des défis uniques sur les longs axes X. Les profilés en aluminium nécessitent un serrage spécialisé pour éviter la courbure. Les étaux standards ne peuvent pas fixer correctement une extrusion de 6 mètres. Évaluez soigneusement les systèmes d’étau pneumatiques lors des démonstrations de vos fournisseurs. Les pinces pneumatiques peuvent être repositionnées automatiquement ou semi-automatiquement. Ce repositionnement évite la déformation du profil lors de cycles d"usinage agressifs. Un serrage approprié garantit que votre précision dimensionnelle reste intacte de bout en bout.
Évaluez la rigidité du cadre par rapport au poids du portique avant de prendre une décision finale. L’usinage de l’acier nécessite des lits massifs en fonte pour absorber les vibrations basse fréquence. Les centres d"usinage de profilés en aluminium utilisent une philosophie structurelle différente. Ils utilisent souvent des lits en acier soudés conçus pour absorber les vibrations à haute fréquence. Les ingénieurs conçoivent le portique pour rester léger pour une accélération rapide. Ne surchargez pas le poids du portique, sinon vous sacrifierez une vitesse de traitement cruciale.
La vitesse constitue le multiplicateur de productivité ultime dans l’usinage de profilés. Cependant, vous devez comprendre ce que « rapide » signifie réellement dans le domaine de la fabrication. Les vendeurs commercialisent de manière agressive leurs taux de passage rapides pour attirer les acheteurs. La vitesse de déplacement rapide détermine la vitesse à laquelle la machine se déplace sans couper de matériau. Les vitesses d"avance de coupe réelles déterminent votre véritable temps de cycle de production. Une machine dotée d"une vitesse de déplacement incroyablement rapide pourrait avoir des difficultés lors de rainurages lourds. Donnez toujours la priorité aux capacités d’avance de coupe plutôt qu’aux vitesses de déplacement dans un espace vide.
L'intégration d'un centre d'usinage rapide de profilés CNC en aluminium à 3 axes nécessite une technologie de moteur supérieure. Les servomoteurs AC en boucle fermée sont absolument obligatoires pour maintenir la précision à des vitesses élevées. Ils vérifient en permanence la position du portique par rapport au logiciel de contrôle. Ces servos utilisent des encodeurs absolus pour minimiser le risque de perte de pas. Les moteurs pas à pas n'ont pas cette boucle de rétroaction et perdent leur position lors de mouvements agressifs. Évitez les machines à moteur pas à pas pour les longs déplacements sur l'axe X.
L’efficacité du changement d’outils a un impact considérable sur votre débit quotidien. Le travail de profilage à grand volume nécessite des transitions fréquentes entre les outils de perçage, de taraudage et de rainurage. Comparez les changeurs d"outils automatiques linéaires aux conceptions de carrousel. Les changeurs linéaires montés directement sur le portique offrent des échanges ultra-rapides. Un changement d"outil en 10 secondes devient un énorme handicap sur des centaines de cycles. Exigez des temps de changement d’outil inférieurs à 5 secondes pour maximiser la disponibilité de la broche.
L"intégration logicielle détermine la fluidité avec laquelle votre machine exécute des parcours d"outils complexes. Les systèmes de contrôle haut de gamme analysent sans effort le code G d’anticipation. Les capacités d"anticipation permettent au contrôleur d"anticiper les changements de direction à venir. Les systèmes fournis par Siemens, Fanuc ou les contrôleurs haut de gamme basés sur PC excellent ici. Ils ralentissent automatiquement la broche dans les virages serrés. Cette gestion précise de la vitesse évite les déformations dans les coins et prolonge considérablement la durée de vie de votre outil.
L’intégration de machines longues nécessite une planification méticuleuse de l’usine. Les machines à profilés en aluminium sont notoirement longues, allant souvent de 3 à 7 mètres. Vous ne pouvez pas simplement mesurer l’empreinte de la machine elle-même. Vous devez tenir compte de zones de manutention importantes autour de l’équipement. Les opérateurs ont besoin d"un espace suffisant pour pouvoir effectuer des procédures de chargement et de déchargement en toute sécurité. Les palettes de produits extrudés bruts nécessitent des zones de stockage à proximité du banc de la machine. La non-planification de ces zones provoque d’énormes embouteillages logistiques.
Reconnaître la courbe d"apprentissage associée à la nouvelle technologie CNC. Faire passer votre équipe des scies et des perceuses manuelles nécessite une formation appropriée. L"adoption complète de la CNC exige la maîtrise des logiciels de FAO de la part de vos programmeurs. Les opérateurs doivent comprendre les décalages de travail personnalisés pour gérer de légères variations d"extrusion. Investissez dans des packages complets de formation des fournisseurs lors de l’installation initiale. Lésiner sur la formation conduit à des broches en panne et à des ouvriers frustrés.
Identifiez les vulnérabilités de maintenance courantes pour assurer le bon fonctionnement de votre machine. La fine poussière d"aluminium agit comme une poudre abrasive sur les composants mécaniques. La contamination du rail de guidage linéaire provoque une défaillance prématurée des roulements. Vous devez appliquer des programmes de nettoyage quotidiens stricts pour tous les rails exposés. Les fuites sur les conduites pneumatiques nuisent également aux environnements de travail à fortes vibrations. Vérifiez les régulateurs de pression d’air chaque semaine pour garantir une force de serrage constante. Apprenez aux opérateurs les cycles de préchauffage appropriés de la broche pour éviter une usure prématurée des roulements.
Exécuter un plan d’action strict avant d’émettre tout bon de commande. Conseillez à votre équipe d’approvisionnement d’exiger une preuve de concept physique (PoC). Soumettez un fichier CAO d"extrusion standard de 3 mètres à vos fournisseurs présélectionnés. Demandez-leur d’effectuer un test physique de coupe sur leurs machines de démonstration. Vérifiez les temps de cycle obtenus et contrôlez vous-même l"état de surface. Cette preuve tangible évite des surprises coûteuses une fois la machine arrivée sur votre site.
Une fraiseuse CNC spécialisée pour profilés en aluminium à 3 axes maximise efficacement le retour sur investissement. Il constitue un atout indispensable pour la fabrication linéaire à configuration unique. Vous obtenez une précision supérieure tout en réduisant considérablement vos besoins en travail manuel. La mise à niveau du traitement manuel vers le fraisage automatisé transforme votre atelier de production.
Alignez votre achat strictement sur la géométrie réelle de votre profil et le volume requis. Ne surindexez pas les spécifications de vitesse brutes ou les axes supplémentaires inutiles. Laissez les contraintes des installations et les capacités réalistes des opérateurs guider votre matrice de décision finale. Les achats intelligents se concentrent sur la résolution des goulots d’étranglement immédiats plutôt que sur la recherche de capacités théoriques.
Vérifiez immédiatement les délais de traitement de votre profil actuel pour établir une référence. Consultez directement des ingénieurs en outillage expérimentés concernant vos alliages d’aluminium spécifiques. Spécifiez les vitesses de broche exactes et les exigences de serrage pneumatique dont vous avez besoin. Prenez dès aujourd’hui des mesures décisives pour garantir un avenir manufacturier plus rentable.
R : En général, non. Les ingénieurs conçoivent ces machines avec des broches à haut régime et à faible couple optimisées spécifiquement pour les métaux mous. L’usinage de l’acier nécessite un couple massif et une rigidité structurelle extrême. L’utilisation de ces machines à grande vitesse sur l’acier risque une défaillance catastrophique de la broche. Vous compromettrez également la géométrie du portique au fil du temps. Utilisez toujours la machine appropriée pour le matériau choisi.
R : Les courses sur l"axe X varient généralement de 3 mètres à 7 mètres sur les configurations standard. Pour des extrusions plus longues, vous avez besoin de machines dotées d’une capacité de passage. Vous pouvez également utiliser un logiciel de repositionnement spécialisé. Cependant, le glissement de longs profilés dans la machine compromet souvent les tolérances de position strictes. Planifiez votre investissement en fonction de vos longueurs d"extrusion les plus courantes.
R : Vous devez gérer parfaitement la chaleur et le dégagement des copeaux. Utilisez des fraises en carbure poli à une ou deux cannelures pour un espace de flûte maximal. Maintenez des vitesses d"avance agressives pour forcer la chaleur dans les copeaux plutôt que dans l"outil. Mettez en œuvre un système de lubrification en quantité minimale (MQL) de haute qualité pour éviter le grippage.
R : Pendant le cycle de coupe actif, non. La machine fonctionne de manière autonome. Cependant, le chargement et le déchargement de longs profilés nécessitent une intervention manuelle. Les opérateurs doivent également éliminer les copeaux entre les cycles lourds. Vous pouvez automatiser le chargement avec la robotique d"alimentation en barres, mais cela modifie considérablement l"encombrement requis dans votre usine.


