
- ENTREPRISE
- Produits
- SERVICE
- CHAUD
- Compétences de base
- Réussite
- Nouvelles et événements
- CONTACT
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-16 origine:Propulsé


L"aluminium est hautement usinable, mais il présente des défis uniques en atelier. Ce métal est intrinsèquement collant et sujet au grippage sous l’effet de la chaleur. Les configurations de machines génériques entraînent souvent de mauvaises finitions de surface, des outils cassés et des temps de cycle sous-optimaux. Les fabricants méconnaissent souvent les exigences spécifiques nécessaires à une découpe efficace de ce matériau. Vous avez besoin de configurations spécialement conçues pour maximiser les taux d"enlèvement de matière (MRR) sans sacrifier la précision ni augmenter les rebuts. Sans la bonne configuration de broche, d’outillage et de serrage, les lignes de production souffrent de goulots d’étranglement et d’une qualité de pièces incohérente.
Ce guide fournit un cadre technique pour évaluer les composants critiques d'une fraiseuse d'aluminium CNC . Nous nous concentrons strictement sur l’adaptation des spécifications de broche, de la géométrie des outils et des stratégies de serrage à vos exigences exactes de production. Poursuivez votre lecture pour découvrir comment vous pouvez créer un processus d'usinage hautement optimisé.
Le choix de la broche dicte votre plafond de production : un régime élevé favorise les passes (profils) légères et rapides, tandis qu"un couple élevé est obligatoire pour le perçage de poches profondes dans des blocs pleins.
La géométrie de l"outillage compte plus que la vitesse brute ; donner la priorité aux outils en carbure à 2 ou 3 dents avec des cannelures polies évite l"accumulation de copeaux et l"accumulation de bords (BUE).
La malléabilité de l"aluminium nécessite des stratégies de serrage spécifiques (comme des mâchoires souples ou des dispositifs à vide) pour empêcher la déformation des pièces lors d"un enlèvement de matière important.
Le choix entre les cônes BT30 et BT40 nécessite de trouver un équilibre entre le besoin de changements d"outils rapides et d"accélération et la nécessité de rigidité de la machine.
L’usinage efficace de l’aluminium nécessite de comprendre ses propriétés physiques uniques. Vous ne pouvez pas le traiter comme l’acier doux ou la fonte. Cela nécessite des stratégies de coupe distinctes, des outils spécifiques et des architectures de machines sur mesure.
Les alliages d"aluminium possèdent un point de fusion bas et une ductilité élevée. Considérez les différences entre les alliages courants. Le 6061-T6 est très polyvalent mais relativement gommeux. Le 7075 offre une résistance élevée et s’écaille plus proprement. Les deux partagent une grave vulnérabilité à la chaleur. À mesure que les températures de coupe augmentent, la pièce en aluminium se ramollit et atteint un état plastique.
Cette chaleur déclenche un phénomène appelé bord accumulé (BUE). Les particules microscopiques de la pièce en aluminium se micro-soudent à l"outil de coupe. Une fois que BUE démarre, la géométrie de l"outil est rapidement modifiée. L"outil arrête de trancher et commence à frotter. Cette friction génère davantage de chaleur, accélérant le cycle de micro-soudage jusqu"à ce que l"outil se casse ou que la finition de la pièce soit détruite.
De nombreux opérateurs croient à tort que les métaux mous permettent de fabriquer des bâtis de machines légers. C’est une hypothèse dangereuse. L’atténuation des vibrations reste essentielle. Couper efficacement l’aluminium signifie pousser les avances jusqu’à leurs limites absolues.
Même les métaux mous nécessitent une rigidité dynamique élevée dans les centres d'usinage CNC pour usage intensif afin d'éviter les vibrations lors des avances à grande vitesse. Le bavardage laisse des finitions de surface épouvantables. Cela détruit également les roulements de broche au fil du temps. Un moulage machine massif et rigide absorbe ces vibrations à haute fréquence, permettant à vos outils de couper proprement à des vitesses maximales.
Cadrez votre décision d’achat autour de trois indicateurs mesurables. Ne vous fiez pas aux allégations marketing génériques. Évaluez votre système en fonction de résultats tangibles.
Temps de cycle : déterminé principalement par la vitesse de broche, l'accélération et l'engagement de l'outil.
Taux de rebut : piloté par la fiabilité du serrage et la rigidité de la machine respectant des tolérances strictes.
Durée de vie de l'outil : grâce à une distribution efficace du liquide de refroidissement et à une évacuation immédiate des copeaux.
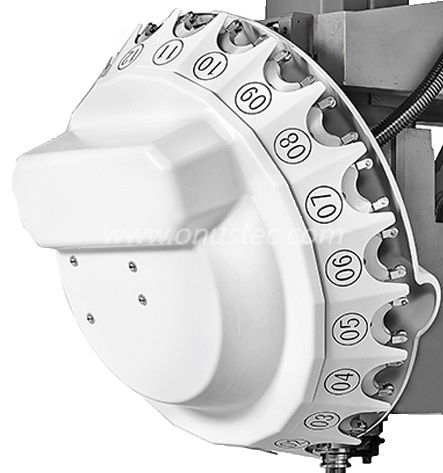
Votre broche dicte les limites absolues de votre taux d’enlèvement de matière. Vous devez équilibrer la vitesse de rotation et la force de coupe. Vous ne pouvez pas optimiser simultanément les deux extrêmes.
L"aluminium nécessite généralement des vitesses de surface extrêmement élevées (SFM). Pour cette raison, les broches de 10 000 à 24 000 tr/min représentent la norme de l"industrie. Un régime élevé vous permet de maintenir des charges de copeaux optimales lorsque vous utilisez des fraises en bout de petit diamètre.
Cependant, la puissance de la broche (mesurée en kW) doit correspondre au diamètre de votre fraise. Une broche de 24 000 tr/min n"a souvent pas le couple à bas régime requis pour entraîner une fraise à surfacer de 3 pouces. À l’inverse, une broche à couple élevé de 8 000 tr/min vous obligera à utiliser de minuscules fraises en bout à des vitesses d’avance extrêmement lentes. Vous devez identifier vos diamètres d"outils les plus courants avant de sélectionner une broche.
Le cône BT30 offre une agilité incroyable. Il utilise un porte-outil plus léger, permettant à la machine d"effectuer des mouvements mécaniques rapides.
Cas d'utilisation idéal : extrusions, profils architecturaux longs et composants aérospatiaux légers. Si vos pièces nécessitent un perçage, un taraudage ou un profilage approfondi, c'est votre solution.
Avantages : Un centre d'usinage de profils CNC robuste BT30 à 3 axes offre une accélération et une décélération beaucoup plus rapides. Les temps de changement d'outils sont exceptionnellement courts. La masse plus légère de la broche réduit la croissance thermique, maintenant ainsi des tolérances serrées pendant les longues séries de production. Il excelle dans les opérations à haut régime.
Limites : Le cône BT30 n'a pas le couple à bas régime et la rigidité radiale nécessaires pour faire fonctionner de grandes fraises à surfacer. Il résistera aux passes d'ébauche lourdes dans des billettes pleines.
Le cône BT40 offre d’énormes avantages structurels pour les coupes lourdes. La bride plus grande et le cône plus profond fournissent une force de préhension substantielle.
Cas d'utilisation idéal : usinage de billettes solides, poches profondes et applications à taux d'enlèvement de matière élevé (MRR). Si vous monopolisez des cadres structurels aérospatiaux à partir de blocs solides, vous avez besoin de ce cône.
Avantages : Un centre d'usinage de profilés CNC robuste BT40 à 3 axes offre une rigidité radiale supérieure. Il offre la possibilité de balancer des outils de plus grand diamètre en toute sécurité. Il offre un bien meilleur amortissement des vibrations pour les coupes agressives et profondes.
Limites : La masse de broche plus lourde signifie des vitesses de déplacement rapides légèrement plus lentes. Les cycles de changement d'outil prennent plus de temps en raison du poids de l'ensemble d'outillage.
Tableau 1 : Comparaison rapide du BT30 et du BT40 dans le fraisage de l"aluminium
Spécification | Broche BT30 | Broche BT40 |
|---|---|---|
Plage de régime optimale | 12 000 - 24 000+ tr/min | 10 000 - 15 000 tr/min |
Vitesse de changement d"outil | Extrêmement rapide (1-2 secondes) | Modéré (3-5 secondes) |
Diamètre maximum de l"outil | Généralement inférieur à 0,75 pouces | Jusqu"à 3,0+ pouces (Face Mills) |
Demande principale | Profilés, profilés, pièces légères | Bûches pleines, ébauche lourde |
La sélection du bon outil de coupe évite une panne immédiate. La géométrie de l"outillage est bien plus importante que la vitesse brute de la machine lors de la coupe d"alliages tendres.
Les fraises en bout standard pour la coupe de l"acier comportent souvent quatre ou cinq cannelures. Les utiliser sur de l’aluminium est une erreur critique. Les fraises en bout à deux et trois cannelures servent de normes industrielles pour l"aluminium.
Moins de cannelures fournissent des vallées de copeaux beaucoup plus grandes. Les copeaux d"aluminium sont volumineux et bouclés. Ils ont besoin d"espace pour évacuer la zone de coupe. Si vous utilisez un outil à quatre cannelures, les vallées serrées emprisonnent les copeaux. Les copeaux s"emballent étroitement, se soudent ensemble et s"enclenchent instantanément. Un outil à trois cannelures offre le meilleur compromis. Il assure une excellente évacuation des copeaux tout en conservant un noyau suffisamment épais pour plus de rigidité.
Nous recommandons des angles de coupe positifs élevés. Vous voulez que le tranchant cisaille proprement le matériau plutôt que de le pousser. Pousser crée de la friction et de la chaleur. Le cisaillement coupe efficacement et transfère la chaleur directement dans les copeaux.
Les angles d’hélice abrupts sont également critiques. Recherchez des outils comportant des hélices de 35° à 45°. Un angle d"hélice élevé agit comme une tarière. Il extrait rapidement les copeaux des poches profondes, empêchant ainsi toute nouvelle coupe.
Les revêtements d"outils interagissent chimiquement avec votre pièce. Choisir le mauvais revêtement garantit des pièces endommagées.
Recommandé : les outils en carbure non revêtus (hautement polis) fonctionnent exceptionnellement bien. La finition miroir permet aux copeaux de glisser sans effort. Si vous souhaitez un revêtement pour une durée de vie prolongée, choisissez ZrN (nitrure de zirconium) ou TiB2 (diborure de titane). Les deux offrent un pouvoir lubrifiant extrême.
Attention : Déconseillez strictement l'utilisation de revêtements TiAlN (Titanium Aluminium Nitrure) ou AlTiN. L'aluminium présent dans le revêtement se liera à la pièce en aluminium grâce à la chaleur. Cette affinité chimique provoque presque instantanément une accumulation massive de bords.
Sécuriser une pièce en aluminium présente un défi unique. Vous devez le tenir suffisamment fermement pour résister à des rudesses agressives, mais suffisamment doucement pour éviter de l"écraser.
L"aluminium cède facilement sous la pression. Il est crucial de souligner le danger d"un serrage excessif des étaux standards sur les pièces en aluminium à paroi mince. Si vous serrez un profilé creux dans un étau en acier standard, les mâchoires inclineront le matériau vers l"intérieur.
Vous pouvez usiner la face exposée parfaitement à plat. Cependant, une fois la pièce desserrée, le matériau revient à son état naturel. Votre surface usinée parfaitement plane devient immédiatement courbée. Cette imprécision dimensionnelle met au rebut la pièce.
Pour lutter contre la déformation, les opérateurs mettent en œuvre des mâchoires souples usinées. Vous les usinez généralement à partir d’aluminium ou de plastique usinable.
Au lieu de saisir la pièce en deux points étroits, vous fraisez une poche dans les mâchoires souples qui reflète parfaitement la géométrie de la pièce. Les mâchoires souples encapsulent la pièce. Cette stratégie répartit la force de serrage uniformément sur une surface massive. Vous pouvez maintenir la pièce en toute sécurité sans risquer un écrasement ou une courbure localisée.
Pour les grandes plaques d"aluminium plates ou les longues extrusions, les étaux standards échouent complètement. Ils restreignent l"accès aux outils et provoquent une courbure sur de longues portées.
Évaluer les tables aspirantes pour le travail sur feuilles plates. Un système de vide maintient la pièce uniformément sur toute sa surface, laissant le dessus et les bords complètement exposés pour l"usinage. Pour les composants structurels, évaluez les systèmes de serrage modulaires au point zéro. Ceux-ci vous permettent de monter des luminaires personnalisés à l"extérieur de la machine et de les échanger en quelques secondes, réduisant ainsi considérablement le temps de configuration.
Une broche haute performance et un outillage affûté ne signifient rien si vous ne pouvez pas évacuer la chaleur et les copeaux de la zone de coupe. Les systèmes périphériques dictent votre véritable capacité de production.
L"aluminium nécessite un nettoyage agressif des copeaux pour éviter toute recoupe. Recouper un copeau durci détruit le bord de l"outil. Vous devez choisir la bonne stratégie de refroidissement.
La lubrification en quantité minimale (MQL) utilise de l"air comprimé mélangé à une infime fraction d"huile. Il élimine les copeaux tout en fournissant juste assez de lubrifiant pour éviter le grippage. MQL maintient l"atelier propre et évite les chocs thermiques sur l"outil. Alternativement, le liquide de refroidissement à haute pression élimine littéralement les copeaux des poches profondes. Le liquide de refroidissement par inondation excelle lors des ébauches lourdes, mais nécessite des enceintes de machine robustes.
Corrigez les oublis courants avant d’acheter votre machine. Le point de défaillance le plus fréquent est une gestion inadéquate des puces.
Les copeaux d"aluminium sont volumineux et incroyablement légers. Ils flottent sur le liquide de refroidissement et s"accumulent rapidement. Les systèmes à vis standard ne parviennent souvent pas à les déplacer efficacement. Vous avez besoin de convoyeurs à copeaux de grande capacité et robustes, spécialement conçus pour les volumes élevés. De plus, assurez-vous de disposer d’un espace au sol suffisant pour les réservoirs de liquide de refroidissement périphériques et les systèmes de filtration haute pression. Les réservoirs sous-dimensionnés chauffent rapidement, ce qui dégrade les performances du liquide de refroidissement.
Lorsque vous évaluez des fournisseurs, guidez soigneusement le processus d’achat. N"acceptez pas les brochures marketing à leur valeur nominale. Exigez des données empiriques.
Demandez des tableaux de couple de broche détaillés pour vérifier la puissance au régime requis.
Exigez des coupes d’essai MRR vérifiables sur l’alliage d’aluminium exact que vous utilisez en production.
Demandez des références confirmant la disponibilité de la machine auprès d’installations coupant des pièces similaires.
Construire la bonne configuration de fraiseuse d"aluminium CNC nécessite une planification précise. Vous devez aligner le cône de broche, la géométrie de l"outil et le porte-pièce directement avec la géométrie spécifique des pièces que vous fabriquez. Une inadéquation dans l’un de ces domaines crée des défaillances en cascade, depuis des outils cassés jusqu’à des composants mis au rebut.
Concentrez-vous sur l’optimisation de l’évacuation des copeaux et le maintien de la rigidité. Comprenez quand tirer parti d"une broche BT30 pour la vitesse et quand s"appuyer sur une broche BT40 pour la rigidité structurelle. La prochaine étape consiste à valider ces concepts dans la réalité. Nous vous recommandons de réaliser une étude de temps ou un test physique avec un fournisseur présélectionné. Utilisez un fichier de pièce représentatif pour valider leurs réclamations de temps de cycle et inspecter la qualité de finition de surface qui en résulte.
R : Oui, mais les temps de cycle seront gravement compromis. Vous serez limité par les débits d"alimentation en surface, ce qui rendra le processus non compétitif pour une production en grand volume. Les broches lentes ne peuvent pas générer la longueur de surface requise pour les outils de petit diamètre, ce qui vous oblige à fonctionner à une fraction de la capacité réelle de l"outil.
R : Les copeaux d"aluminium sont très susceptibles de fondre et de se souder sur l"outil de coupe ou la pièce à usiner, un processus connu sous le nom de grippage. La recoupe de ces copeaux durcis réduit considérablement la durée de vie de l"outil et détruit instantanément les finitions de surface. Vous devez éliminer les jetons immédiatement.
R : Cela dépend de la taille de l"outil et de votre engagement radial. Un BT30 est très rigide pour les outils de moins de 1/2 pouce fonctionnant à des vitesses très élevées. Cependant, il subira de graves vibrations s"il est chargé d"opérations de surfaçage importantes, bien mieux adaptées à une broche BT40 plus lourde.


