
- ENTREPRISE
- Produits
- SERVICE
- CHAUD
- Compétences de base
- Réussite
- Nouvelles et événements
- CONTACT
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-28 origine:Propulsé


La maîtrise des extrusions d'aluminium par usinage CNC introduit des défis physiques spécifiques. Les vibrations, la dilatation thermique et la déflexion poussent rapidement les équipements standards au-delà de leurs limites. Les centres d'usinage verticaux traditionnels ne peuvent tout simplement pas traiter efficacement ces matériaux longs. Ils nécessitent un changement d'index manuel. Cela détruit des tolérances précises et prolonge les temps de cycle. Nous savons que la précision est importante lorsque vous produisez des composants pour des industries exigeantes. Vous avez besoin d’un équipement spécialisé conçu pour contrôler les harmoniques et la dérive thermique sur de vastes portées.
Ce guide fournit un cadre fondé sur des données probantes pour évaluer les équipements d"usinage par extrusion dédiés. Nous couvrons des applications critiques telles que l"automatisation industrielle, l"aérospatiale et la charpente. Vous apprendrez les critères exacts nécessaires pour présélectionner les équipements en fonction de la rigidité et de la longueur du trajet. En faisant correspondre la dynamique de broche appropriée et les stratégies de maintien de la pièce, nous aidons les responsables de production à optimiser leur atelier de fabrication. Vous pouvez garantir l’efficacité opérationnelle, éliminer les rebuts et maintenir des tolérances géométriques parfaites sur les longues sections.
Les VMC standards sont très inefficaces pour les profils supérieurs à 3 mètres ; dédiés Les centres d'usinage de profils CNC éliminent le besoin de décalage d'index.
La vitesse et le couple de la broche doivent s"aligner sur les paramètres de coupe spécifiques de l"aluminium pour éviter le soudage des copeaux et la défaillance de l"outil.
Les stratégies de maintien de la pièce sont aussi essentielles que la machine elle-même : un serrage pneumatique et repositionnable est nécessaire pour atténuer les vibrations sur de longues portées.
Le passage d'un centre d'usinage de profils CNC à portique de haute précision à 3 axes à 4 axes ou équivalent à 5 axes réduit considérablement le temps de traitement pour les opérations multifaces.
Il faut d"abord s"intéresser au comportement physique des matériaux extrudés. Les extrusions sont des structures intrinsèquement creuses. Ils manquent de masse solide. Sans une rigidité adéquate de l’équipement, vous rencontrerez de graves résonances et bavardages. Les harmoniques générées lors de la découpe à grande vitesse entraînent de mauvaises finitions de surface. Ils accélèrent également l’usure rapide des outils. Les broyeurs standards ne peuvent pas amortir efficacement ces vibrations spécifiques.
La dilatation thermique présente un autre obstacle majeur. L"aluminium possède un coefficient de dilatation thermique élevé. L’usinage génère d’immenses frictions et chaleur. Un profil long s"étendra de manière mesurable lors d"un enlèvement de matière important. L’usinage de longueurs continues nécessite des protocoles stricts en matière de refroidissement. Des machines d"extrusion dédiées compensent activement la dérive thermique. S"ils ne parviennent pas à s"ajuster, les coordonnées du trou se déplaceront hors tolérance sur une longue période.
La gravité introduit le défi de la déviation. Les longs profils creux s"affaissent naturellement au centre. Évaluer la manière dont un banc de machine supporte les matériaux sur des portées de 3 à 18 mètres reste une première étape non négociable. Un support de lit insuffisant garantit des pièces courbées. Vous devez évaluer les capacités de support dynamique sous la zone de coupe.
De nombreux magasins tentent une transition risquée des routeurs amateurs vers la production industrielle. Les routeurs à portique légers échouent systématiquement face à des demandes de volumes élevés. Ils manquent de masse moulée lourde. Ils présentent un couple d"asservissement insuffisant. Ils ne peuvent pas respecter des tolérances strictes sous des charges structurelles soutenues. La production industrielle exige des architectures à cadres rigides spécialement conçues pour l’élimination des métaux lourds.
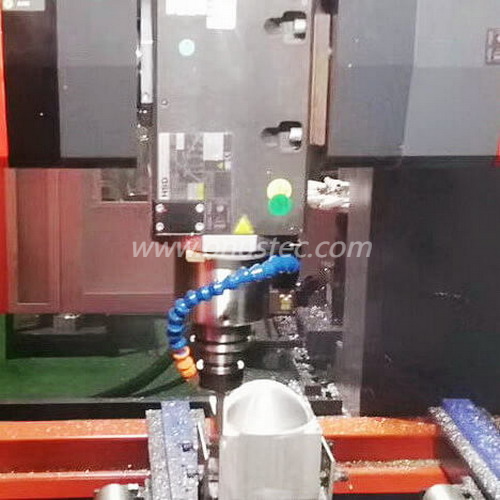
Le choix de la bonne architecture de machine dicte l’ensemble de votre flux de production. Différentes industries exigent des capacités opérationnelles distinctes. Les centres standard à 3 axes à lit long répondent à un objectif spécifique et limité. Ils fonctionnent mieux pour les opérations à une seule face. Des perçages simples, des taraudages et des cadres structurels de base s"intègrent parfaitement ici. Il existe cependant de sérieuses limites. Vous devez retourner manuellement les extrusions à plusieurs côtés. Cette intervention manuelle augmente le temps de configuration. Cela introduit également fortement des risques d’empilement de tolérance. Nous déconseillons les configurations à 3 axes pour les géométries complexes à plusieurs côtés.
La mise à niveau vers un centre d'usinage de profils CNC à portique de haute précision à 4 axes transforme les flux de travail complexes. L'usinage sur plusieurs faces s'effectue sans desserrage de la pièce. Vous pouvez facilement traiter simultanément le recto, le dessus et le verso. Ces machines excellent dans la fabrication de murs-rideaux. Ils dominent la production de structures de collision automobile et la conception d’automatisation industrielle. L'élimination des configurations secondaires améliore considérablement la précision géométrique de la position réelle. Il réduit le temps de manipulation de l'opérateur et évite les erreurs d'alignement.
Les applications aérospatiales et de transport en commun nécessitent une articulation complexe et à grande échelle. Ces secteurs s'appuient sur un grand centre d'usinage de profils à portique CNC 5 axes de 18 m . Les poutres structurelles ferroviaires et les angles composés complexes nécessitent une interpolation simultanée complète sur 5 axes. L'évaluation nécessite une vérification technique stricte. Vous devez vérifier attentivement les exigences relatives aux fondations de la machine. La compensation de la précision volumétrique sur toute la course de l'axe X de 18 mètres garantit une précision linéaire parfaite. Ces unités massives représentent le summum de la capacité de traitement par extrusion.
Auditez votre profil d’extrusion le plus complexe avant de demander des devis.
Mesurez le composant le plus long que vous prévoyez produire au cours des cinq prochaines années.
Évitez de sous-dimensionner la durée de votre voyage pour économiser le capital initial.
Exigez des coupes d’essai standard démontrant la précision de la position réelle.
Les ingénieurs en achats doivent regarder au-delà des brochures de base. L’évaluation des composants internes essentiels garantit le succès à long terme. Les spécifications des broches pour l’aluminium diffèrent grandement de celles pour l’usinage de l’acier. L"aluminium exige de la vitesse, pas de la force brute. Les broches à haut régime fonctionnant entre 12 000 et 24 000 tr/min fonctionnent mieux. Combinez cette vitesse avec un couple faible à moyen. Recherchez spécifiquement les cônes HSK-63F ou ISO30. Ils assurent l’équilibre nécessaire à des vitesses extrêmes. Les cônes standard souffrent de faux-ronds et de vibrations sous l"effet de forces centrifuges élevées.
La masse du portique et les systèmes d"entraînement déterminent la finition globale de la surface. Comparez les mécanismes à crémaillère et pignon avec les moteurs linéaires sur l"axe X. Évaluez attentivement le poids structurel du portique mobile. La fonte plus lourde absorbe nettement mieux les vibrations harmoniques que l’acier fabriqué. Les lits en béton polymère offrent des caractéristiques d"amortissement encore supérieures. Une masse élevée empêche la résonance de la fraise de se répercuter à travers les fines parois d"extrusion.
L"usinage de l"aluminium produit de grands volumes de copeaux filandreux ou granuleux. L"aluminium fond facilement sous l"effet du frottement. Il colle fréquemment à l"outil de coupe. Évaluez minutieusement les capacités d’évacuation des copeaux. Vous avez besoin de conceptions de convoyeurs robustes. Les systèmes de récupération du liquide de refroidissement par brouillard évitent les bourrages le long des bancs de machines étendus. La lubrification en quantité minimale (MQL) surpasse souvent le liquide de refroidissement traditionnel sur les portiques longs.
La compatibilité des logiciels et des contrôles a un impact sur les opérations quotidiennes. Le contrôleur doit traiter des fichiers G-code volumineux de manière transparente. Le profilage par extrusion génère du code lourd. Évaluez les capacités d’intégration du système dès le début. Le logiciel CAO/FAO standard doit se connecter au contrôleur de la machine sans goulots d"étranglement propriétaires. Un transfert de données fluide garantit des temps de configuration rapides.
Comparaison de la conicité de la broche pour le traitement par extrusion
Spécification du cône | Capacité de régime | Amortissement des vibrations | Meilleure utilisation des applications |
|---|---|---|---|
Cat40 | Jusqu"à 12 000 tr/min | Modéré | Acier lourd, coupe lente |
ISO30 | Jusqu"à 24 000 tr/min | Haut | Aluminium léger, acheminement |
HSK-63F | Jusqu"à 30 000 tr/min | Exceptionnel | Fraisage par extrusion industriel à grande vitesse |
Les méthodes de serrage standard échouent régulièrement sur les longues extrusions. Le serrage de matériaux creux présente un défi physique unique. Les étaux mécaniques standards déforment les fines parois d’extrusion. Appliquer trop de pression écrase la sangle interne. Une pression trop faible entraîne l"arrachement de la pièce lors de coupes importantes. Un équipement dédié résout ce problème grâce à une conception intelligente des luminaires.
Vous devez évaluer les machines dotées de pinces pneumatiques et servocommandées. Ces systèmes intelligents disposent de zones de serrage indépendantes. Ils se repositionnent automatiquement en fonction des commandes du G-code. Ils coulissent horizontalement pour s"adapter à votre géométrie d"extrusion spécifique. Cela évite les collisions lors des opérations d’usinage multi-axes. Les pinces repositionnables fixent fermement le matériau sans induire de force d"écrasement.
Les systèmes de support dynamiques représentent une autre caractéristique essentielle. La gravité tire vers le bas sur des portées de plus de trois mètres. Recherchez des supports contextuels programmables. Ils s"élèvent sous le matériau, directement sous la zone de coupe. Ils empêchent la déviation vers le bas lors d"opérations de plongée lourdes. Sans support dynamique, les forets erreront. Les tolérances de position réelle échoueront au milieu de l"extrusion.
Évaluez soigneusement vos stratégies d’outillage des mâchoires. Les mâchoires universelles gèrent efficacement les rainures en T standard. Ils s"adaptent facilement aux profils carrés simples. Cependant, les dissipateurs thermiques complexes et les formes architecturales personnalisées nécessitent des approches différentes. Vous aurez probablement besoin de mâchoires souples usinées sur mesure. Tenez compte du temps requis pour usiner des mâchoires souples personnalisées pour chaque profil unique. La standardisation de vos conceptions d"extrusion minimise ces goulots d"étranglement en matière d"outillage personnalisé.
Utilisation d"étaux mécaniques rigides sur sections à parois minces.
Ne pas supporter la travée centrale des extrusions de plus de quatre mètres.
Ignorer les zones de collision des pinces lors de la programmation 4 axes.
Serrage directement sur des cavités internes creuses non supportées.
L’acquisition d’équipements spécialisés présente des défis distincts en matière d’installations. Les machines à portique long de haute précision nécessitent une infrastructure spécialisée. Un sol d’usine standard ne peut pas supporter correctement un banc de machine de 18 mètres. Vous devez couler des fondations isolées en béton armé. Ces fondations spécialisées empêchent les vibrations environnementales d’atteindre la machine. Ils maintiennent une planéité absolue pendant des décennies. Sauter les travaux de fondation détruit la précision volumétrique.
La courbe d’adoption par les opérateurs exige une attention particulière. Passer des broyeurs verticaux standards aux centres de profils complexes nécessite de nouvelles compétences. Les opérateurs doivent maîtriser la programmation CAM avancée. Les mouvements simultanés sur 4 et 5 axes nécessitent une génération de parcours d"outil sophistiquée. L’évitement des collisions devient critique sur les lits longs. Tenez compte des temps d’arrêt de formation importants dans votre plan de déploiement initial. Nous vous recommandons de collaborer étroitement avec le constructeur OEM pour la certification des opérateurs sur site.
Les hypothèses de maintenance diffèrent considérablement sur les machines à grande course. Vérifiez soigneusement les accords de niveau de service OEM que vous avez choisis. Les contrôles d’alignement du portique entraînent des exigences de maintenance préventive plus élevées. Les reconstructions de broches se produisent plus fréquemment en raison des opérations continues à haut régime. Les systèmes de lubrification des guides linéaires doivent couvrir des distances de déplacement considérables. Négliger ces systèmes de lubrification conduit à une défaillance catastrophique des rails. Établissez des routines de maintenance préventive strictes, basées sur un calendrier, immédiatement après l"installation.
L’évaluation des équipements d’extrusion spécialisés nécessite de se concentrer strictement sur les réalités physiques. Le choix correct de la machine dépend de la longueur maximale de votre profil et des temps de cycle requis. La sélection de l"accès multiface approprié détermine si vous avez besoin de capacités à 3, 4 ou 5 axes. Donnez la priorité au portique lourd, aux broches HSK à haut régime et au maintien de pièce pneumatique intelligent. Ces éléments neutralisent directement les vibrations et la dilatation thermique.
Votre prochaine étape nécessite une vérification active. Demandez un test physique de coupe auprès de l"OEM en utilisant votre profil d"extrusion le plus complexe. Ne vous fiez pas au matériel de démonstration standard. Exigez un rapport de machine à mesurer tridimensionnelle (MMT) sur votre éprouvette finie. Vérifiez les tolérances géométriques de position réelle sur toute la longueur du matériau. Suivre ces étapes fondées sur des preuves vous garantit de sélectionner le centre d"usinage parfait pour votre atelier de production.
R : Les extrusions légères s’adaptent physiquement aux routeurs de table standard. Cependant, l"usinage industriel nécessite une broche rigide et un bon maintien de la pièce à rainure en T. Les routeurs standards n’ont pas la masse nécessaire pour empêcher les bavardages. Vous devez utiliser des fixations dédiées pour éviter que les parois fines des profilés 2020 ne s"effondrent sous la pression de découpe.
R : Un centre à 4 axes génère une immense efficacité en réduisant les configurations manuelles. Vous éliminez les erreurs d’empilement de tolérances lors de l’usinage de trois côtés d’un profil en une seule opération de serrage. Il évite les erreurs d’alignement humain et accélère considérablement le débit de production continu sur les matériaux longs.
R : L’aluminium fond et se soude facilement aux couteaux. Vous devez utiliser une lubrification en quantité minimale (MQL) ou un liquide de refroidissement à haute pression. Combinez une lubrification appropriée avec des outils en carbure monobloc hautement polis et non revêtus. Choisissez des géométries spécifiquement optimisées pour l"aluminium afin de garantir une évacuation rapide des copeaux et des températures de coupe fraîches.


