
- ENTREPRISE
- Produits
- SERVICE
- CHAUD
- Compétences de base
- Réussite
- Nouvelles et événements
- CONTACT
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-09 origine:Propulsé


Le scepticisme de l’industrie entoure souvent l’idée de couper du métal sur des machines traditionnellement construites pour le bois et le plastique. Cependant, l’usinage de l’aluminium est tout à fait possible si l’équipement respecte des seuils mécaniques stricts. Vous ne pouvez tout simplement pas traiter une machine légère comme une usine industrielle. L’utilisation d’une défonceuse sous-alimentée ou mal construite pour le métal entraîne de graves vibrations d’outils, des fraises cassées, des pièces en ruine et des garanties annulées. La physique de l’usinage des métaux exige une grande rigidité et des caractéristiques de broche spécifiques. Ce guide fournit un cadre fondé sur des preuves pour évaluer et sélectionner une configuration fiable Cela vous aidera à équilibrer les capacités de production, l’évolutivité et le retour sur investissement sans tomber dans le piège des affirmations exagérées du fabricant. Vous découvrirez exactement ce qui différencie une machine performante d’un jouet pour amateur. Nous couvrons la construction du cadre, les courbes de puissance des broches et les systèmes de refroidissement obligatoires pour garantir que votre prochain investissement fournira des résultats précis et reproductibles. de routeur CNC en aluminium .
La rigidité n"est pas négociable : la flexion du portique et le manque de masse de la machine sont les principales causes d"échec lors de la découpe de l"aluminium ; des cadres lourds en acier ou en fonte sont nécessaires.
Les spécifications de la broche sont importantes : la coupe de l"aluminium nécessite un couple élevé à des régimes inférieurs (généralement entre 10 000 et 18 000 tr/min) plutôt que les vitesses ultra-élevées utilisées pour le bois.
Le refroidissement est obligatoire : sans lubrification continue par brouillard et sans évacuation agressive des copeaux, l"aluminium fondra et se soudera par friction à l"outil de coupe.
La configuration des axes dicte l"application : Choisissez un système à 3 axes pour les plaques plates et un système à 4 axes pour les extrusions ou les pièces géométriques complexes.
Pour réussir le fraisage de l’aluminium, il faut atteindre des critères mécaniques spécifiques. Définissez ce qui constitue une opération réussie dans votre atelier avant d’évaluer les machines. Vous devez obtenir une précision dimensionnelle constante sur les grandes feuilles. La machine doit produire une finition de surface acceptable dès la sortie de la table. Enfin, vous avez besoin d’une durée de vie prévisible de l’outil. Si une configuration brûle des fraises coûteuses toutes les heures, cela détruira rapidement vos marges bénéficiaires.
Le marché est actuellement inondé de machines de bureau prétendant pouvoir traiter le métal. Ces machines « de qualité passe-temps » tombent généralement en panne lors d"une production continue d"aluminium. Expliquez pourquoi cela se produit : les cadres en aluminium extrudé n"ont tout simplement pas la masse physique nécessaire pour amortir les vibrations. Lorsqu’une mèche en carbure heurte le métal, elle génère des fréquences de résonance intenses. Sans un châssis lourd pour absorber cette énergie, la machine tremble de manière incontrôlable. Cette micro-vibration se manifeste par un bruit d"outil. Le bavardage détruit la pointe et ruine votre matériel.
Les spécificités des matériaux comptent tout autant que la rigidité de la machine. Notez brièvement que tous les aluminiums ne se comportent pas de la même manière lors du fraisage. Par exemple, l’aluminium 6061-T6 s’usine remarquablement bien. Il s"écaille proprement et dissipe efficacement la chaleur. À l’inverse, les alliages plus mous comme le 5052 peuvent être incroyablement gommeux. Les matériaux gommeux collent à la flûte coupante. Vous devez ajuster les exigences de base de votre machine en fonction de l"alliage exact que vous envisagez de couper. Le traitement des alliages gommeux nécessite des systèmes de lubrification supérieurs et des outils hautement spécialisés par rapport aux qualités aérospatiales plus dures.
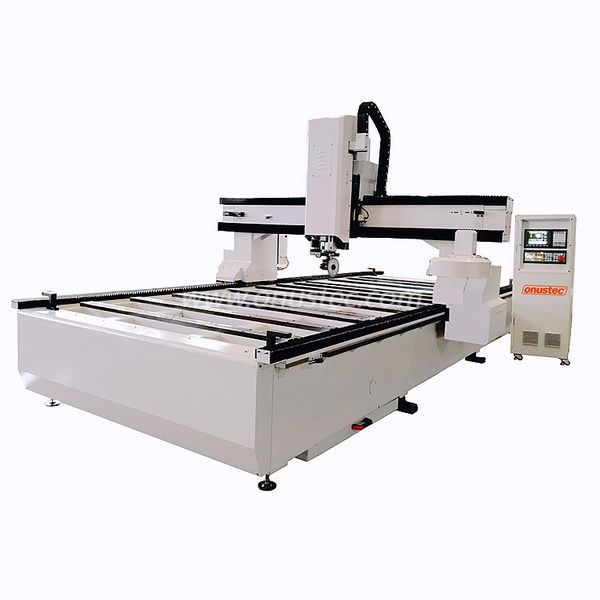
La construction du cadre constitue l’épine dorsale de tout système de routage fiable. Nous vous conseillons fortement d’évaluer minutieusement la construction de la charpente avant de signer un bon de commande. Vous voulez des portiques en acier soudé et en fonte. Ils fournissent l’immense densité nécessaire au travail des métaux. Comparez cela avec les cadres en aluminium boulonnés. Les cadres boulonnés perdent leur intégrité structurelle avec le temps. La contrainte constante du routage de l"aluminium desserre lentement les boulons, ce qui ruine votre étalonnage.
Ensuite, évaluez attentivement la mécanique de l’entraînement. Recherchez des vis à billes de précision sur tous les axes pour les machines à faible encombrement. Pour les formats plus grands, les systèmes à crémaillère et pignon hélicoïdaux haut de gamme offrent d’excellentes performances et répétabilité. Choisissez-les toujours plutôt que les entraînements par courroie standard. Les entraînements par courroie s"étirent sous de lourdes charges de coupe. Cet étirement introduit un jeu, éliminant complètement votre capacité à respecter des tolérances strictes.
Les performances de la broche déterminent votre efficacité de coupe. Nous décrivons les exigences minimales en matière de broches d"une capacité minimale de 3 kW (4 HP) pour la production commerciale. Rien de moins n’a la force brute nécessaire pour pousser efficacement le métal. La mise à niveau vers une broche de 5 kW ou plus fournit une mémoire tampon plus sûre pour un fonctionnement continu.
Expliquez ici l"importance d"un couple constant à des régimes inférieurs. Les toupies à bois excellent à 24 000 tr/min. Cependant, le routage de l"aluminium nécessite de maintenir des charges de copeaux agressives sans caler. Vous ferez fonctionner la broche entre 10 000 et 18 000 tr/min. Si la broche perd du couple à ces vitesses inférieures, la mèche frotte contre le métal au lieu de le trancher. Cette friction crée une chaleur extrême. Le maintien d"un couple constant garantit une évacuation constante des copeaux.
L"aluminium fond rapidement sous l"effet du frottement. Détaillez la nécessité d’une lubrification en quantité minimale (MQL) ou de systèmes de brouillard à micro-gouttes. Sans lubrification, les copeaux chauds se soudent sur la fraise. Ce phénomène est connu sous le nom de re-soudage des copeaux. Les systèmes MQL évitent cela en appliquant un brouillard hautement atomisé de liquide de coupe directement sur la zone de coupe.
Discutez également des besoins en air comprimé. Vous avez besoin d’un jet d’air à haute pression en continu pour dégager le chemin de coupe. Si le foret coupe d"anciens copeaux, la casse de l"outil est presque garantie. Une conduite d"air dédiée pointant directement vers la trajectoire de l"outil est obligatoire.
Type de broche | Couple à bas régime (10k-15k) | Aptitude au routage de l"aluminium |
|---|---|---|
Broche à bois standard (haut régime) | Faible | Mauvais – Sujet au calage et à la combustion des outils |
Électrobroche à couple constant | Haut | Excellent – Maintient efficacement la charge de copeaux |
Broche VMC entraînée par courroie | Très élevé | Overkill - Généralement indisponible sur les gros routeurs |
Le choix d'un centre d'usinage de routeur CNC à 3 axes pour l'aluminium est le meilleur moyen de gérer des travaux de tôles plates standard. Il profile, perce et empoche efficacement les plaques d’aluminium plates. Des industries telles que la fabrication de panneaux, le revêtement de façades et le traitement des panneaux aérospatiaux dépendent largement de cette architecture simple.
Votre évaluation ici devrait reposer sur la planéité de la table. Même de légers écarts au niveau du lit entraînent des profondeurs de coupe incohérentes. La fiabilité du maintien du vide est tout aussi vitale. Les matériaux non poreux nécessitent un volume de vide massif pour les empêcher de glisser lors de coupes agressives. Enfin, vérifiez le jeu de l"axe Z. Assurez-vous que le portique est suffisamment haut pour dégager vos luminaires les plus épais.
Si votre production implique une géométrie complexe, optez pour un centre d'usinage de routeur CNC 4 axes pour tôle d'aluminium . Cette architecture ajoute un axe rotatif ou une tête de broche articulée. Il est idéal pour le traitement continu des extrusions d'aluminium et des pièces cylindriques. Il excelle dans les composants nécessitant un usinage multiface sans repositionnement manuel.
Votre objectif d"évaluation change légèrement pour cette configuration. La précision de l"index de l"axe rotatif devient la priorité absolue. Un 4ème axe lâche ruine l’alignement multiface. La rigidité de la table à tourillon est également extrêmement importante. Toute flexion ruine la précision dimensionnelle des pièces complexes. Confirmez la compatibilité du logiciel CAM dès le début du processus d"achat. Les parcours d"outils 4 axes simultanés nécessitent des post-processeurs sophistiqués pour fonctionner sans problème.
Abordez l'éléphant dans la pièce : pourquoi acheter un routeur grand format au lieu d'un centre d'usinage vertical (VMC) ? La réponse dépend de la géométrie et de l’échelle. Les centres d'usinage de routeurs CNC gagnent grâce à leur immense zone de travail à grande enveloppe. L'usinage de feuilles de 4 x 8 pieds ou de 5 x 10 pieds sur une VMC serait d'un coût prohibitif et physiquement limité. Les toupies offrent les tailles de table massives requises pour le travail de la tôle tout en gardant des investissements en capital raisonnables.
Gérer une opération de découpe de métaux implique des dépenses spécifiques au-delà de l’achat de la machine. La budgétisation des outils spécialisés est votre première considération majeure. Les morceaux de bois standard fondront rapidement. Vous devez prévoir un budget pour des fraises spécialisées en carbure à une seule cannelure ou à cannelure O. Les fabricants d"outillage les conçoivent spécifiquement pour le routage de l"aluminium. Ils évacuent les copeaux beaucoup plus rapidement que les embouts multi-cannelures standards.
Les besoins en installations présentent des défis logistiques importants. Prendre en compte le coût des compresseurs d’air industriels à CFM élevé est une nécessité absolue. Ces compresseurs robustes pilotent vos systèmes de refroidissement par brouillard et vos changeurs d"outils automatiques pneumatiques. Un bon phasage électrique est tout aussi important. Les routeurs commerciaux exigent une alimentation triphasée haute tension stable. L"installation de cette infrastructure nécessite des électriciens certifiés et un capital important.
La sécurité et la conformité des opérateurs exigent une attention particulière. Reconnaître les risques liés aux copeaux métalliques à grande vitesse est essentiel pour la gestion de l"atelier. Des copeaux tranchants comme des rasoirs s"envolent de la table à des vitesses alarmantes. Vous devez prévoir un budget pour la nécessité des enceintes de sécurité. Les barrières immatérielles assurent un arrêt automatique si un opérateur pénètre dans la zone dangereuse. Des systèmes de ventilation appropriés sont également nécessaires pour empêcher les brouillards de liquide de refroidissement en suspension dans l"air de pénétrer dans les poumons de vos travailleurs.
La sélection de la bonne machine nécessite une approche systématique. Suivez ces trois étapes concrètes pour finaliser votre décision d’achat et protéger votre investissement.
Étape 1 : demandez des coupes de test dans le monde réel. N’achetez jamais sur la base des seules fiches techniques. Les fiches techniques exagèrent souvent les capacités dans des conditions parfaites. Envoyez au fabricant un fichier CAO complexe et spécifiez votre qualité d'aluminium exacte. Demandez une vidéo de la coupe en temps réel pour vérifier les bavardages. Une coupe douce et silencieuse prouve que la machine possède une masse et une rigidité adéquates.
Étape 2 : évaluer la compatibilité du système de contrôle. Assurez-vous que la machine utilise des contrôleurs de code G standard et non propriétaires. Recherchez Fanuc, Siemens, Syntec ou des systèmes PC fiables comme Mach4 et Centroid. Les contrôleurs propriétaires provoquent d’énormes maux de tête. Ils vous enferment dans des écosystèmes logiciels spécifiques et compliquent les réparations futures.
Étape 3 : Évaluez l’assistance et la disponibilité des pièces. Les temps d'arrêt tuent la rentabilité des magasins. Vérifiez les temps de réponse SLA avant de signer un contrat d’achat. Examinez attentivement les conditions de garantie sur les roulements de broche, car ceux-ci s'usent plus rapidement lors de la coupe du métal. Enfin, confirmez la disponibilité nationale des pièces de rechange. Attendre des mois pour un capteur de remplacement ruine les calendriers de production.
Couper efficacement l’aluminium sur une défonceuse nécessite de donner la priorité aux caractéristiques mécaniques de base. Vous devez donner la priorité à la masse de la machine, aux broches spécialisées et à la lubrification active. Ne vous laissez pas distraire par des caractéristiques purement esthétiques ou des enveloppes de travail trop volumineuses. Une machine rigide garantit des pièces précises, d’excellents états de surface et une longue durée de vie des outils.
Vos prochaines étapes impliquent une planification concrète. Calculez dès aujourd’hui votre volume de production requis. Finalisez vos exigences en matière de taille de feuille maximale. Une fois que vous avez établi ces mesures fondamentales, commencez à demander une validation de test auprès des constructeurs de machines de premier plan. Voir vos pièces réellement usinées parfaitement vous donnera la confiance nécessaire pour prendre une décision finale et éclairée.
R : Oui, mais seulement pour des passages occasionnels peu profonds à des vitesses très lentes. Pour les travaux de production, une défonceuse à bois standard souffrira de vibrations et d’une usure prématurée. Il lui manque la rigidité et les systèmes de refroidissement spécialisés nécessaires au traitement de gros volumes de métaux.
R : Contrairement au bois, qui coupe souvent entre 18 000 et 24 000 tr/min, l"aluminium nécessite généralement entre 10 000 et 16 000 tr/min couplés à une vitesse d"avance correcte pour maintenir une charge de copeaux appropriée et éviter de faire fondre le matériau.
R : Pour la plupart des routeurs CNC de type portique, un système de brouillard MQL (Minimum Quantity Lubrication) de haute qualité est suffisant, plus propre et évite les problèmes de rouille et de désordre liés à la mise à niveau du liquide de refroidissement par inondation sur un lit de toupie.
R : Les fraises à une goujure (O-flute) ou spécialisées à deux goujures à coupe ascendante sont optimales pour les toupies afin de maximiser le dégagement des copeaux à des vitesses d"avance élevées. Les forets à cannelures multiples ont tendance à se boucher et à se briser lorsqu"ils sont utilisés sur de l"aluminium.


