
- ENTREPRISE
- Produits
- SERVICE
- CHAUD
- Compétences de base
- Réussite
- Nouvelles et événements
- CONTACT
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-16 origine:Propulsé


Le traitement de longues extrusions d’aluminium présente des goulots d’étranglement opérationnels uniques. L"usinage multiface et l"accumulation de tolérances perturbent fréquemment les lignes de production au rythme rapide. Pour les fabricants traitant des profils architecturaux ou industriels complexes, les systèmes standard à 3 axes nécessitent souvent un repositionnement manuel constant des pièces. Cette manipulation répétitive érode inévitablement les marges bénéficiaires. Cela introduit également des erreurs humaines coûteuses dans les assemblages structurels critiques. Vous avez besoin d’une solution hautement fiable pour maintenir votre compétitivité.
Ce guide fournit un cadre fondé sur des preuves pour évaluer les options de mise à niveau de votre machine. Nous vous aidons à déterminer si le passage à un système à 4 axes constitue la bonne décision stratégique pour votre installation. Vous apprendrez à évaluer avec précision les réalités opérationnelles. Nous vous aiderons également à aligner les fonctionnalités de la machine avec des applications de production spécifiques. En fin de compte, vous obtiendrez les informations nécessaires pour justifier cet investissement important en équipement.
Le point de bascule : la transition vers 4 axes est justifiée lorsque le repositionnement manuel de longues extrusions entraîne un temps d'arrêt supérieur à 15 % ou un empilement de tolérances inacceptable.
Point idéal de l'application : la technologie est spécialement conçue pour le traitement multiface de pièces linéaires, notamment dans une configuration de centre d'usinage CNC de façade de mur-rideau en aluminium à 4 axes .
La personnalisation est essentielle : les longueurs des lits, les zones de serrage pneumatique et l'intégration logicielle doivent être adaptées aux géométries de profils spécifiques pour obtenir un véritable retour sur investissement.
Réalité de mise en œuvre : L'adoption de la technologie 4 axes nécessite une augmentation des capacités de programmation CAM et une attention particulière à l'évitement des collisions lors de la rotation de l'axe A.
Les fabricants s"appuient largement sur les routeurs à 3 axes pour le travail standard sur plaques plates. Cependant, leurs performances sont nettement inférieures lors du traitement d’extrusions multifaces. Vous découvrez rapidement les coûts cachés lors de la production de profilés structurels longs. Voici les trois principales causes d’échec des systèmes existants :
Les coûts de main-d’œuvre gonflent rapidement en raison d’une intervention manuelle constante.
L’empilement de tolérances ruine les géométries de l’assemblage final.
Les goulots d’étranglement limitent le rendement global de votre usine.
Le coût de l’intervention manuelle
Chaque interaction avec un opérateur augmente vos coûts de production. Votre personnel perd de précieuses heures de travail à déverrouiller, faire pivoter et resserrer des extrusions de 3 à 7 mètres. Ces réinitialisations manuelles arrêtent complètement la rotation de la broche. Ils font grimper en flèche les temps d’arrêt des machines. Lorsque les opérateurs retournent manuellement des pièces lourdes, les temps de cycle doublent. Vous perdez une précieuse capacité de production à chaque quart de travail.
Tolérance cumulant les risques
La rotation manuelle des pièces présente de sérieux risques en matière de contrôle qualité. Chaque rotation manuelle sur une machine à 3 axes crée des désalignements infimes. Ces petites erreurs s’aggravent rapidement. Ils deviennent des défauts critiques dans les assemblages structurels comme les murs-rideaux. Une déviation d’un demi-millimètre sur une face s’agrandit sur une portée de 7 mètres. Cet empilement de tolérances provoque des défaillances catastrophiques des assemblages en aval.
Limites de débit
Le traitement monoface limite considérablement votre capacité de mise à l’échelle. Lors de l’exécution de contrats à volume élevé, des goulots d’étranglement apparaissent rapidement. Vous ne pouvez pas respecter des délais serrés si les machines restent inactives pendant les retournements manuels. Les installations atteignent souvent un plafond de production difficile. Vous ne pouvez pas simplement ajouter des équipes supplémentaires pour résoudre ce problème fondamental de flux de travail.
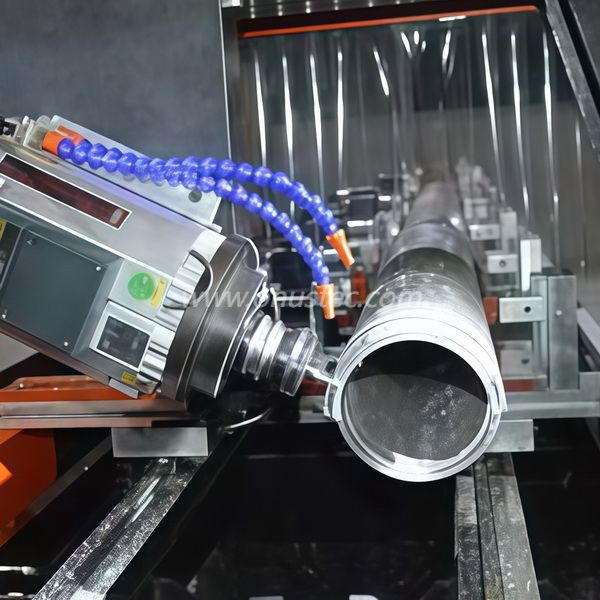
Vous devez évaluer votre stratégie machine de manière pragmatique. Toutes les installations n’ont pas besoin de capacités multi-axes composées. Examinons les différences réelles de production entre ces systèmes.
3 axes ou 4 axes
Utilisez ici une optique de décision stricte. Une configuration à 3 axes l"emporte définitivement pour le routage de plaques plates en aluminium. Il reste très rentable pour le traitement de feuilles 2D. Cependant, un système 4 axes est nécessaire lors de l"usinage de trois ou quatre côtés d"un profilé tubulaire. Il permet un traitement continu de profils complexes. La broche tourne généralement automatiquement de +90° à -90°. Cela élimine le retournement manuel forcé par les systèmes à 3 axes.
4 axes ou 5 axes
Vous vous demandez peut-être si le 5 axes est supérieur. Appliquez soigneusement la lentille de décision. Un système à 5 axes offre un usinage à angles composés inégalé. Cependant, cela entraîne un coût en capital de 30 à 50 % plus élevé. Cela nécessite également une courbe d’apprentissage en programmation beaucoup plus abrupte. Une machine à 4 axes offre l’équilibre optimal entre vitesse, coût et capacité. Il traite facilement 95 % des profilés standards de façades et de fenêtres ou de portes.
Tableau comparatif des stratégies d"usinage
Fonctionnalité | Stratégie à 3 axes | Stratégie à 4 axes | Stratégie à 5 axes |
|---|---|---|---|
Manipulation des pièces | Repositionnement manuel nécessaire | Rotation automatique de l"axe A | Rotation simultanée complète |
Meilleure application | Assiettes et feuilles plates | Profils tubulaires linéaires | Pièces aéronautiques complexes |
Niveau de coût | Faible à modéré | Modéré à élevé | Très élevé |
Temps d"installation | Très élevé (plusieurs flips) | Faible (installation unique) | Modéré |
La mise à niveau de votre équipement nécessite une correspondance claire des applications. La technologie brille le plus lorsqu’elle est déployée dans des environnements de fabrication spécifiques. Une machine moderne transforme radicalement ces flux de travail particuliers.
L"architecture moderne exige des extrusions exceptionnellement précises. Les installations sont confrontées à la nécessité absolue d"un fraisage, d"un perçage et d"un taraudage précis. Vous devez traiter parfaitement plusieurs faces des meneaux et des traverses. Faire cela sans perdre le point zéro de la machine est primordial. Une broche pivotante y parvient sans effort. Il garantit l’intégrité structurelle des façades massives en verre. Une erreur courante ici est d"ignorer la dilatation thermique pendant ces longs cycles d"usinage. Les meilleures pratiques imposent d"utiliser des contrôles de température ambiante pendant les phases critiques de broyage.
Le secteur industriel pousse le traitement par extrusion à ses limites. Nous constatons une demande incroyable pour les supports de batterie EV et les composants aérospatiaux. Les rails d"automatisation nécessitent également une précision extrême. Pour ces composants, un traitement long et continu n’est pas négociable. Toute interruption manuelle risque de ruiner des matières premières coûteuses. Vous pouvez garantir une concentricité absolue sur plusieurs faces. Cela répond aux normes strictes exigées par les secteurs automobile et aérospatial.
De nombreux magasins sont confrontés à des variations constantes de produits. Les changeurs d"outils automatiques (ATC) combinés à la rotation de l"axe A constituent la solution parfaite. Ils permettent des changements rapides entre des lots de profils totalement différents. Vous pouvez passer d’une poutre structurelle lourde à un cadre de fenêtre délicat en quelques minutes. Cette agilité permet à vos broches de fonctionner et à votre entreprise d"être rentable.
Les solutions disponibles dans le commerce optimisent rarement votre flux de travail spécifique. Vous devez concevoir un système strictement adapté à vos besoins de production quotidiens. Décomposons les éléments de configuration de base.
Course de travail et longueur du lit
Vous devez dimensionner l"axe X avec précision. Les longueurs courantes incluent des extensions de 3 m, 4 m, 7 m ou entièrement modulaires. Faites correspondre cela à votre longueur d"extrusion brute maximale. Vous devez également inclure des capacités d’usinage pendulaire. Cette configuration à deux zones permet aux opérateurs de charger des pièces d"un côté pendant que la broche travaille de l"autre. Il élimine efficacement les temps d’arrêt de chargement.
Systèmes de serrage intelligents
Le serrage de pièces longues nécessite une attention particulière. Vous devez évaluer le positionnement des étaux motorisés et programmables par rapport aux pinces pneumatiques manuelles. Les pinces motorisées glissent automatiquement en position en fonction du programme CAM. Cela évite la distorsion du profil et évite les collisions accidentelles de broche. Les pinces manuelles coûtent moins cher mais nécessitent une vigilance constante de l"opérateur.
Réalités en matière de puissance et de couple de broche
Toutes les broches à grande vitesse ne fonctionnent pas de la même manière. Vous devez faire correspondre les puissances kW directement à votre épaisseur de paroi typique. Faites la différence clairement entre les profilés de fenêtre légers et l’aluminium industriel structurel robuste. Les profils légers fonctionnent bien sur les broches de 7 kW à 9 kW. Les poutres structurelles industrielles nécessitent souvent 12 kW à 15 kW pour un enlèvement de matière agressif.
Logiciels et FAO spécifiques à l"industrie
Le matériel ne signifie rien sans un code robuste. Assurez-vous que le logiciel de contrôle de la machine s’intègre parfaitement. Il doit se connecter directement aux logiciels d"architecture conformes aux normes de l"industrie. Les plateformes comme LogiKal ou SchuCAD sont des piliers de l"industrie. Vous pourriez également avoir besoin de flux API personnalisés pour les systèmes ERP propriétaires.
Paramètres de configuration optimaux
Composant | Architecture légère (fenêtres) | Industrie lourde (automobile/structure) |
|---|---|---|
Fuseau | 7 kW - 9 kW | 12 kW - 18 kW |
Système de serrage | Pneumatique manuel ou semi-automatique | Étaux CNC programmables entièrement motorisés |
Circuit de refroidissement | Micro-goutte standard (MQL) | MQL haute pression avec convoyeur à copeaux |
Longueur du lit | 3m - 4m | 7m+ avec configuration pendulaire bi-zone |
Tout déploiement technologique majeur implique des frictions. Comprendre ces risques de mise en œuvre vous aide à éviter des retards coûteux. Préparez votre équipe de manière proactive à ces transitions.
La courbe de programmation CAM
Vous devez reconnaître l’écart de formation initiale. Les opérateurs doivent s’éloigner des concepts de base de routage 2.5D. Ils doivent désormais gérer des parcours d"outils rotatifs complexes. Ils doivent également comprendre les algorithmes avancés d’évitement des collisions. Une tête de broche en rotation présente de nouveaux risques d"accident. Investissez massivement dans la formation aux logiciels de simulation avant l’arrivée de la machine.
Exigences en matière d’installations et d’empreinte
Ces machines occupent un espace au sol considérable. Abordez immédiatement l’empreinte réaliste nécessaire. Ne mesurez pas uniquement le châssis de la machine. Vous devez veiller au chargement et au déchargement en toute sécurité des profilés de 7 mètres. Les chariots élévateurs et les ponts roulants nécessitent de larges couloirs opérationnels. Un espacement inadéquat crée de graves risques pour la sécurité.
Gestion des copeaux et liquide de refroidissement
L"usinage de l"aluminium génère d"énormes volumes de copeaux. Discutez de la nécessité absolue de systèmes robustes d’évacuation des copeaux. Les convoyeurs de copeaux automatisés empêchent le colmatage du bâti de la machine. Vous avez également besoin d’une lubrification précise par micro-gouttes (MQL). Ce système applique de l"huile hautement atomisée directement sur l"outil de coupe. Il est spécialement conçu pour la découpe d’aluminium à grande vitesse. Il maintient les pièces propres et prolonge considérablement la durée de vie des outils.
Le choix du bon partenaire d’équipement est déterminant pour votre réussite à long terme. Vous devez regarder bien au-delà des brochures promotionnelles standards. Exigez des preuves de performance.
Exiger une étude du temps
N’achetez pas uniquement sur la base de spécifications papier. Exigez des fournisseurs potentiels qu’ils effectuent une simulation en direct. Envoyez-leur le fichier CAO de votre profil le plus complexe. Faites-leur prouver la réduction réelle du temps de cycle. Une étude temporelle appropriée révèle des problèmes logiciels et les véritables capacités de la broche.
Service et remplacement de la broche
Les machines tombent inévitablement en panne en cas d"utilisation quotidienne intensive. Évaluez les accords de niveau de service (SLA) du fournisseur. Vérifiez la disponibilité des techniciens locaux dans votre région. Vous devez également comprendre le coût et les délais de livraison des pièces critiques. Renseignez-vous spécifiquement sur les broches de remplacement et les servomoteurs de l"axe A. Des temps d"arrêt prolongés détruiront votre calendrier de production.
Évaluation financière
Vous devez établir une analyse de rentabilisation solide comme le roc. Tenez compte des dépenses en capital initiales et des gains opérationnels concrets. Projetez avec précision vos économies annuelles de main-d’œuvre. Calculez la réduction massive des taux de rebut obtenue en éliminant le retournement manuel des pièces. Cette justification financière stricte clarifiera rapidement votre retour sur investissement.
Un centre d"usinage 4 axes moderne n"est pas seulement une défonceuse plus rapide. Il s’agit d’un changement structurel fondamental dans la façon dont les profilés linéaires en aluminium sont traités. En adoptant cette technologie, vous réussissez à éliminer les principales inefficacités de la manipulation manuelle des pièces. Vous protégez vos marges bénéficiaires de l’erreur humaine.
Pour les installations fortement investies dans des murs-rideaux, des façades ou des extrusions sur mesure de plus de 2 mètres de longueur, la situation est claire. La technologie passe rapidement d’un luxe facultatif à une nécessité concurrentielle. Vous ne pouvez pas évoluer de manière rentable en retournant manuellement les poutres structurelles.
Agissez immédiatement dès aujourd’hui. Vérifiez vos taux de rebut actuels et enregistrez vos temps de repositionnement manuel. Identifiez les goulots d"étranglement exacts qui freinent votre atelier de montage. Ensuite, contactez des ingénieurs d’équipement de confiance pour une analyse personnalisée du temps de cycle. Commencez dès maintenant à établir votre justification financière pour sécuriser votre capacité future.
R : Elle varie généralement de +90° à -90°, offrant une rotation totale de 180 degrés. Cela permet d"usiner les faces supérieure, avant et arrière sans desserrage. Certains modèles avancés offrent un traitement continu à 360° si vous utilisez des mandrins rotatifs. Cependant, la plupart des centres de profilés standard s"appuient pour cela sur des pinces fixes fixes combinées à une tête de broche à rotation rapide.
R : Il transforme la production en permettant d"usiner toutes les encoches structurelles, les fentes de drainage et les trous de montage du matériel en une seule configuration. Cette approche garantit des relations géométriques absolues entre les caractéristiques des différentes faces. Il élimine complètement les erreurs d’empilement de tolérances et de désalignement qui affectent les méthodes traditionnelles de rotation manuelle à 3 axes lors de l’assemblage final.
R : En général, non. Les machines optimisées exclusivement pour l"aluminium utilisent des broches à grande vitesse et à faible couple fonctionnant entre 18 000 et 24 000 tr/min. L"acier nécessite un couple immense, des cadres structurels en caisson très rigides et des régimes très bas. Tenter de couper de l"acier sur une machine dédiée à l"aluminium risque de graves dommages aux roulements de broche et à une panne catastrophique de l"outil.
R : En fonction de la structure de vos équipes et du volume de production, le retour sur investissement se situe généralement entre 18 et 36 mois. Ce retour sur investissement rapide est dû à la consolidation de deux ou trois postes de travail manuels en un seul centre entièrement automatisé. Elle est également accélérée par une réduction drastique des déchets de matériaux et des reprises coûteuses.


